8 (903) 502-51-46
Пн - Пт: с 9:00 до 19:00
Реболлинг BGA-компонентов: когда ремонт выгоднее замены
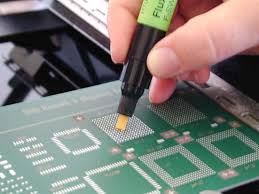
Полное техническое и экономическое руководство для инженеров, специалистов по ремонту и руководителей производств
Реболлинг как стратегический инструмент в современной электронике
Интегральные микросхемы в корпусах типа Ball Grid Array (BGA) стали стандартом де-факто в производстве высокопроизводительной электроники. От процессоров и контроллеров управления до силовых модулей и программируемой логики, BGA-компоненты обеспечивают высокую плотность монтажа, улучшенный тепловой отвод и стабильные электрические характеристики на высоких частотах. Однако конструктивные особенности этих корпусов делают их уязвимыми к термомеханическим нагрузкам, ударным воздействиям и последствиям длительной эксплуатации. Когда контакт между кристаллом и печатной платой нарушается, перед инженерами и руководителями встает классический вопрос: заменить компонент или восстановить его путем реболлинга.
В 2026 году эта дилемма приобретает новое измерение. Глобальные цепочки поставок полупроводников остаются нестабильными, сроки поставки специализированных микросхем могут достигать полугода, а стоимость отдельных FPGA, процессоров и силовых контроллеров исчисляется сотнями и тысячами долларов. Одновременно с этим ужесточаются экологические требования, растет ценность циркулярной экономики, а предприятия стремятся оптимизировать расходы на обслуживание и ремонт сложной техники. В этих условиях реболлинг перестает быть нишевой услугой сервисных центров и превращается в полноценную технологическую операцию, интегрируемую в производственные, ремонтные и логистические процессы.
В данной статье мы подробно разберем технологию реболлинга BGA-компонентов, оценим ее экономическую целесообразность, проанализируем технические ограничения и приведем практические рекомендации по внедрению процедуры в цикл эксплуатации электроники. Материал ориентирован на инженеров-разработчиков, специалистов по ремонту, технологов контрактного производства и руководителей технических подразделений, принимающих решения о стратегии обслуживания и модернизации электронных узлов.
Часть 1. Технология BGA-корпусов: конструктивные особенности и типичные дефекты
1.1. Конструкция и эволюция BGA
Корпус BGA представляет собой плоскую подложку, на нижней поверхности которой расположена матрица шариковых выводов. В отличие от корпусов с периферийными выводами (QFP, SOIC), BGA использует всю площадь основания для соединения с печатной платой. Это позволяет разместить сотни и тысячи контактов при компактных габаритах, снизить индуктивность выводов, улучшить теплопередачу через подложку и увеличить надежность паяных соединений за счет компенсации термических расширений.
Существует несколько основных типов BGA-корпусов:
- PBGA (Plastic BGA): пластиковая подложка, наиболее распространенный тип в потребительской и промышленной электронике.
- CBGA (Ceramic BGA): керамическая подложка, отличается высокой теплопроводностью и стабильностью размеров, применяется в аэрокосмической и военной технике.
- LBGA (Low-Profile BGA): низкопрофильные корпуса для компактных устройств.
- MBGA (Micro BGA) и uBGA (Ultra Micro BGA): миниатюризированные версии с шагом выводов от 0,5 до 0,3 мм.
- Flip-Chip BGA: кристалл устанавливается непосредственно на подложку активной стороной вниз, соединяясь микровыводами, что обеспечивает максимальную производительность.
Каждый тип имеет свои особенности в плане термомеханического поведения, требований к монтажу и устойчивости к внешним воздействиям.
1.2. Механизмы разрушения паяных соединений
Несмотря на высокую надежность, BGA-соединения подвержены ряду деградационных процессов:
Термоциклирование. При изменении температуры материалы с разным коэффициентом теплового расширения (КТР) деформируются с разной скоростью. Кремний, подложка корпуса, припой и текстолит платы расширяются и сжимаются неодинаково, что создает циклические механические напряжения в шариках припоя. Со временем это приводит к образованию микротрещин, их росту и окончательному разрыву контакта.
Механические удары и вибрация. В автомобильной, транспортной и промышленной электронике устройства подвергаются постоянным вибрационным нагрузкам и единичным ударам. Инерционные силы, передаваемые через массивный корпус BGA, создают дополнительные изгибающие моменты в паяных шариках, ускоряя усталостное разрушение.
Влага и коррозия. Проникновение влаги под корпус или в микрополости паяного соединения приводит к окислению металлических поверхностей, образованию интерметаллидов с низкой прочностью и электромиграции под напряжением. Особенно критично это для устройств, эксплуатируемых в условиях высокой влажности или перепадов температур.
Термический шок при монтаже и демонтаже. Неправильный температурный профиль пайки, локальный перегрев, неравномерное охлаждение приводят к образованию пустот (voids), расслоению подложки, отрыву контактных площадок на плате (pad cratering) и повреждению внутренних соединений кристалла.
1.3. Диагностика дефектов BGA-соединений
Визуальный осмотр не позволяет оценить состояние шариков припоя, скрытых под корпусом. Для диагностики применяются следующие методы:
- Рентгеновская инспекция (X-ray): позволяет визуализировать форму шариков, наличие пустот, смещение, короткие замыкания и отсутствие соединений.
- Электрическое тестирование: проверка целостности цепей, измерение сопротивлений, функциональные тесты под напряжением.
- Термография: выявление локальных перегревов, указывающих на повышенное сопротивление контактов или внутренние короткие замыкания.
- Акустическая микроскопия (SAM): обнаружение расслоений и трещин внутри корпуса и под подложкой.
- Механические испытания: изгиб платы, вибрационные тесты для выявления скрытых дефектов под нагрузкой.
Точная диагностика является критическим этапом перед принятием решения о реболлинге. Если дефект локализован в паяных шариках и не затрагивает кристалл, подложку или контактные площадки платы, восстановление экономически и технологически оправдано.
Часть 2. Процесс реболлинга: от диагностики до финальной сборки
Реболлинг представляет собой комплексную технологическую операцию, включающую демонтаж компонента, очистку контактных поверхностей, формирование новых припойных шариков и повторный монтаж. Каждый этап требует точного контроля параметров и соблюдения технологических регламентов.
2.1. Демонтаж компонента
Демонтаж BGA-корпуса осуществляется с использованием установок для ремонта (ремонтных станций), обеспечивающих локальный нагрев зоны монтажа. Процесс включает:
- Предварительный подогрев платы снизу для выравнивания температурного градиента и снижения термических напряжений.
- Локальный нагрев корпуса сверху с помощью инфракрасного излучателя или конвекционного потока горячего воздуха.
- Контроль температурного профиля в реальном времени с помощью термопар или пирометров.
- Механическое снятие компонента после расплавления припоя с использованием вакуумного захвата или пинцета.
Температурный профиль должен соответствовать требованиям производителя компонента и типу припоя. Превышение пиковой температуры или времени выдержки приводит к деградации кристалла, расслоению подложки и повреждению соседних компонентов. Недостаточный нагрев оставляет остатки старого припоя и усложняет очистку.
2.2. Очистка контактных поверхностей
После демонтажа на плате и корпусе остаются остатки флюса, оксиды и деформированные шарики припоя. Очистка проводится в несколько этапов:
- Удаление крупных остатков припоя с помощью оплетки (wick) или специального наконечника паяльника с флюсом.
- Очистка контактных площадок на плате спиртовыми или водорастворимыми растворителями с использованием ультразвуковых ванн или ручных щеток.
- Проверка целостности площадок под микроскопом: отсутствие отслоений, окислов, механических повреждений текстолита.
- При необходимости восстановление площадок: лужение, нанесение защитного покрытия, локальное восстановление дорожек.
Качество очистки напрямую влияет на адгезию новых шариков припоя и надежность будущего соединения. Остатки флюса и оксиды приводят к образованию пустот, неравномерному смачиванию и снижению прочности паяного шва.
2.3. Формирование новых припойных шариков
Существует несколько методов реболлинга, отличающихся по точности, производительности и стоимости:
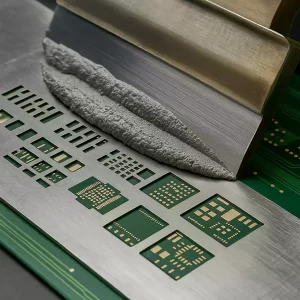
Трафаретный метод. На очищенную поверхность корпуса накладывается металлический или полимерный трафарет с отверстиями, соответствующими расположению выводов. В ячейки трафарета наносится паяльная паста или засыпаются готовые припойные шарики. После удаления трафарета шарики фиксируются флюсом и оплавляются в печи или на нагревательной платформе с формированием сферической формы.
Метод струйной подачи (jetting). Специализированное оборудование дозирует капли расплавленного припоя непосредственно на контактные площадки корпуса. Метод обеспечивает высокую точность, исключает использование трафаретов и подходит для компонентов с мелким шагом выводов.
Использование предварительно сформированных шариков. Готовые шарики припоя нужного диаметра и сплава размещаются на флюсованной поверхности вручную или с помощью автоматических установщиков. Последующий нагрев обеспечивает их фиксацию и формирование сферической формы.
Выбор метода зависит от типа компонента, объема работ, требований к точности и доступного оборудования. Для единичного ремонта чаще применяется трафаретный метод, для серийного восстановления и производственных линий предпочтительны автоматизированные системы струйной подачи.
2.4. Монтаж и оплавление
После формирования шариков компонент выравнивается на плате с использованием оптической системы позиционирования. Затем осуществляется повторный нагрев по профилю, аналогичному первоначальному монтажу. Важные параметры:
- Скорость нагрева: 1-3 градуса в секунду для предотвращения термического шока.
- Температура активации флюса: 150-180 градусов для удаления оксидов.
- Пиковая температура: зависит от сплава (обычно 235-260 градусов для бессвинцовых припоев).
- Время выдержки: 30-60 секунд для обеспечения полного расплавления и смачивания.
- Скорость охлаждения: 2-4 градуса в секунду для формирования мелкозернистой структуры припоя.
После охлаждения проводится визуальный и рентгеновский контроль качества соединения. Проверяется форма шариков, отсутствие пустот, смещений и коротких замыканий. При успешном прохождении контроля плата подвергается функциональному тестированию.
Часть 3. Экономический анализ: ремонт versus замена компонента
Принятие решения о реболлинге или замене компонента требует комплексного экономического обоснования. Необходимо учитывать прямые и косвенные затраты, сроки, риски и стратегические цели предприятия.
3.1. Структура затрат при замене компонента
Замена BGA-микросхемы включает следующие статьи расходов:
- Стоимость нового компонента: варьируется от нескольких долларов до сотен долларов в зависимости от типа, производителя и объема закупки.
- Логистика и таможенные расходы: доставка, страхование, оформление, особенно критично при импорте.
- Время ожидания: сроки поставки могут составлять от 2 до 26 недель, что приводит к простоям оборудования, задержкам в производстве или потере клиентов.
- Затраты на демонтаж и монтаж: работа специалистов, расходные материалы, амортизация оборудования, энергопотребление.
- Риск брака: вероятность повреждения платы или соседних компонентов при повторной пайке, стоимость утилизации неисправного узла.
Для серийного производства замена может быть экономически оправдана при низкой стоимости компонента и наличии складских запасов. Для малосерийного производства, ремонтных центров или эксплуатации дорогостоящего оборудования замена становится финансово неэффективной.
3.2. Структура затрат при реболлинге
Реболлинг требует иных ресурсов:
- Оборудование: ремонтная станция, система позиционирования, трафареты, расходные материалы (флюс, припойные шарики, паста).
- Квалификация персонала: обучение технологов, сертификация, наработка опыта.
- Время выполнения: от 1 до 4 часов на один компонент в зависимости от сложности и оборудования.
- Расходные материалы: стоимость шариков припоя, флюса, трафаретов, растворителей для очистки.
- Контроль качества: рентгеновская инспекция, функциональное тестирование, документирование.
Несмотря на высокие первоначальные инвестиции в оборудование и обучение, себестоимость одного цикла реболлинга обычно составляет 10-30 процентов от стоимости нового компонента премиум-класса. При сроках замены от 8 недель и более экономия становится очевидной уже после первого цикла восстановления.
3.3. Расчет окупаемости и точка безубыточности
Для оценки целесообразности внедрения реболлинга применяется формула:
Экономия = (Стоимость нового компонента + Логистика + Простой) – (Затраты на реболлинг + Контроль + Риск повторного отказа)
Точка безубыточности достигается, когда совокупные затраты на ремонт становятся ниже затрат на замену с учетом времени и рисков. На практике это происходит при следующих условиях:
- Стоимость компонента превышает 50-100 долларов.
- Срок поставки нового компонента более 4 недель.
- Отсутствуют складские запасы или компонент снят с производства.
- Устройство имеет высокую остаточную стоимость или критично для бизнес-процессов.
- Требуется сохранить совместимость с существующей архитектурой или программным обеспечением.
Для массового производства дешевых потребительских устройств замена обычно остается приоритетной. Для промышленной, медицинской, транспортной и специальной электроники реболлинг становится стандартной практикой продления жизненного цикла оборудования.
Часть 4. Технические ограничения и риски реболлинга
Реболлинг не является универсальным решением. Его применение ограничено рядом технологических, физических и нормативных факторов, которые необходимо учитывать перед принятием решения.
4.1. Повреждение подложки и контактных площадок
При многократных термических циклах и механических нагрузках контактные площадки на печатной плате могут отслаиваться от диэлектрика. Явление известно как pad cratering. Если площадка повреждена, формирование нового шарика припоя невозможно без восстановления дорожки. В некоторых случаях повреждение затрагивает внутренние слои платы, что делает ремонт экономически нецелесообразным.
Подложка самого BGA-корпуса также подвержена термическим деформациям. Повторные нагревы могут привести к расслоению органической подложки, отрыву внутренних выводов от кристалла или изменению геометрии корпуса. Если деформация превышает допустимые значения, позиционирование при монтаже становится невозможным, а надежность соединения резко снижается.
4.2. Деградация кристалла и внутренних соединений
Кремниевый кристалл и внутренние соединения (wire bonds, flip-chip bumps) чувствительны к превышению температурных лимитов. Каждый цикл нагрева вносит микроструктурные изменения в металлургические соединения, снижает адгезию, ускоряет электромиграцию и увеличивает вероятность скрытых дефектов. Для компонентов, предназначенных для работы в условиях высоких температур или критичных нагрузок, повторные термические воздействия могут сократить остаточный ресурс.
Производители полупроводников обычно указывают максимальное количество термических циклов в технической документации. Превышение этого лимита аннулирует гарантию и может привести к отказу в процессе эксплуатации.
4.3. Совместимость припойных сплавов и нормативные требования
При реболлинге необходимо учитывать химический состав исходного и нового припоя. Смешивание свинцовых и бессвинцовых сплавов приводит к образованию интерметаллидов с низкой температурой плавления, повышенной хрупкостью и нестабильными электрическими характеристиками. Для обеспечения надежности необходимо полностью удалять старый припой и использовать сплав, соответствующий требованиям проекта и нормативам.
Директива RoHS ограничивает использование свинца в электронной продукции. Реболлинг с применением бессвинцовых сплавов требует более высоких температур, точного контроля профиля и использования термостойких флюсов. Для некоторых отраслей (аэрокосмическая, военная, медицинская) допускаются исключения, но они требуют документального подтверждения и согласования с заказчиком.
4.4. Надежность и прогнозирование остаточного ресурса
После реболлинга паяное соединение обладает иной микроструктурой по сравнению с заводским. Размер зерен припоя, толщина интерметаллического слоя, распределение пустот влияют на усталостную прочность. Для критичных применений требуется проведение ускоренных испытаний на термоциклирование, вибрацию и влажность для подтверждения соответствия стандартам IPC-9701 и JESD22.
Без дополнительных испытаний прогнозирование остаточного ресурса носит вероятностный характер. Для некритичных устройств это допустимо, для систем безопасности, медицинского оборудования и транспорта требуется полная валидация процесса.
Часть 5. Оборудование и материалы: что нужно для качественного результата
Качество реболлинга напрямую зависит от точности оборудования, стабильности материалов и квалификации персонала. Рассмотрим ключевые элементы технологической цепочки.
5.1. Ремонтные станции и системы нагрева
Современные ремонтные станции для BGA-компонентов сочетают инфракрасный и конвекционный нагрев, программируемые температурные профили, системы оптического позиционирования и вакуумные захваты. Важные характеристики:
- Точность поддержания температуры: плюс-минус 2-3 градуса.
- Равномерность нагрева зоны: отклонение не более 5 процентов по площади корпуса.
- Возможность настройки независимых зон (верх, низ, локальный нагрев).
- Интеграция с системами контроля и записи профилей для аудита и воспроизводимости.
Бюджетные установки с ручным управлением подходят для единичного ремонта простых компонентов. Для серийного восстановления и работы с мелкими шагами выводов требуются автоматизированные системы с программным управлением и оптической компенсацией усадки платы.
5.2. Трафареты и системы позиционирования
Трафареты для реболлинга изготавливаются из нержавеющей стали, никеля или полимерных материалов. Толщина и геометрия отверстий должны соответствовать диаметру шариков припоя и шагу выводов. Для компонентов с шагом менее 0,5 мм применяются лазерные трафареты с электрополировкой, обеспечивающие чистоту кромок и точность допусков.
Системы позиционирования включают камеры высокого разрешения, программное обеспечение для распознавания меток, механизмы микроперемещения с точностью до 5-10 микрон. Автоматическое выравнивание исключает человеческий фактор и обеспечивает повторяемость результатов.
5.3. Припойные материалы и флюсы
Припойные шарики классифицируются по сплаву, диаметру и допуску. Наиболее распространенные сплавы:
- SnPb (63/37 или 60/40): низкая температура плавления, хорошая смачиваемость, запрещен RoHS.
- SAC305 (Sn96.5/Ag3.0/Cu0.5): стандартный бессвинцовый сплав, температура плавления около 217-220 градусов.
- Специальные сплавы с добавками сурьмы, висмута или индия: для высокотемпературных или низкотемпературных применений.
Диаметр шариков варьируется от 0,2 до 0,8 мм в зависимости от шага выводов. Допуск по диаметру не должен превышать плюс-минус 10-15 микрон для обеспечения равномерной высоты соединения.
Флюсы подбираются по активности, остаточной коррозионной активности и температурному диапазону активации. Для бессвинцовой пайки требуются флюсы с высокой активностью оксидов, низкой температурой разложения и минимальным остатком. После монтажа обязательна отмывка для удаления агрессивных компонентов флюса.
5.4. Контроль качества и инспекционное оборудование
Рентгеновские установки являются основным инструментом контроля BGA-соединений. Современные системы обеспечивают трехмерную реконструкцию, автоматическое выявление пустот, измерение высоты шариков и классификацию дефектов по стандартам IPC-A-610. Оптические микроскопы с увеличением до 50x используются для предварительной очистки и визуальной оценки площадок. Функциональные тестеры и термокамеры завершают цикл контроля.
Интеграция систем контроля в технологический процесс позволяет фиксировать отклонения на ранних этапах, корректировать параметры и накапливать статистику для непрерывного улучшения.
Часть 6. Организационные аспекты: внедрение реболлинга в производственный цикл
Реболлинг не существует в изоляции от бизнес-процессов предприятия. Его успешное применение требует интеграции в систему управления качеством, обучение персонала, настройку документооборота и оценку стратегических целей.
6.1. Обучение и сертификация специалистов
Работа с BGA-компонентами требует высокой квалификации. Технологи должны понимать принципы термодинамики пайки, уметь настраивать температурные профили, распознавать дефекты по рентгеновским снимкам и применять стандарты IPC. Рекомендуется прохождение сертификационных программ по IPC-7711/7721 (ремонт и модификация электронных сборок) и IPC-7095 (проектирование и монтаж BGA).
Регулярные тренинги, разбор реальных кейсов, участие в отраслевых конференциях и обмен опытом с коллегами поддерживают компетенции на актуальном уровне.
6.2. Документирование и трассируемость
Каждый цикл реболлинга должен фиксироваться в журнале работ с указанием:
- Идентификатора компонента и платы.
- Параметров температурного профиля.
- Типа и партии припойных материалов.
- Результатов рентгеновского и функционального контроля.
- Имени исполнителя и даты выполнения.
Трассируемость позволяет анализировать причины отказов, оптимизировать процессы, проходить аудиты и предоставлять отчеты заказчикам или регуляторам.
6.3. Интеграция с системой управления качеством
Реболлинг должен вписываться в существующую систему менеджмента качества. Необходимо разработать процедуры входного контроля компонентов, верификации оборудования, валидации процессов, анализа несоответствий и корректирующих действий. Регулярные внутренние аудиты проверяют соблюдение регламентов, актуальность документации и эффективность обучения.
Для экспортно-ориентированных предприятий соответствие требованиям ISO 9001 и IECQ QC 080000 становится обязательным условием признания результатов ремонта международными заказчиками.
6.4. Управление запасами и логистика материалов
Для стабильной работы требуется поддержание запасов припойных шариков, флюсов, трафаретов и расходных материалов с учетом сроков годности и условий хранения. Припойные материалы чувствительны к окислению и влажности, поэтому их хранение должно соответствовать требованиям производителей. Регулярный аудит складских остатков и планирование закупок предотвращают простои из-за отсутствия материалов.
6.5. Экологические аспекты и утилизация отходов
Процесс реболлинга генерирует отходы: остатки флюса, использованные растворители, обрезки трафаретов, бракованные компоненты. Утилизация должна соответствовать экологическому законодательству и принципам циркулярной экономики. Отделение драгоценных и редкоземельных металлов из отказавших компонентов, переработка растворителей, использование биоразлагаемых упаковочных материалов снижают экологический след и повышают репутацию предприятия.
Часть 7. Кейсы и практические рекомендации
7.1. Кейс 1: Промышленный контроллер управления
Предприятие эксплуатации автоматизированной линии столкнулось с отказом контроллера из-за разрушения паяных соединений BGA-процессора. Замена компонента требовала 12 недель ожидания и стоила 850 долларов. Внедрение реболлинга позволило восстановить узел за 3 дня с затратами 120 долларов. Рентгеновский контроль подтвердил отсутствие пустот, функциональные тесты прошли успешно. Оборудование вернулось в эксплуатацию без потери производительности. Экономия составила 730 долларов на один случай, а при регулярном использовании процедуры годовая экономия превысила 40 тысяч долларов.
7.2. Кейс 2: Автомобильный блок управления двигателем
Сервисный центр получил партию отказавших блоков с признаками термического усталостного разрушения BGA-микросхем. Из-за строгих требований автопроизводителя к надежности был проведен полный цикл валидации: термоциклирование по стандарту AQG 324, вибрационные испытания, проверка на влагостойкость. Реболлированные блоки прошли все тесты с показателями, сопоставимыми с заводскими. Процедура была включена в официальный регламент ремонта, что сократило гарантийные затраты и повысило лояльность дилерской сети.
7.3. Кейс 3: Медицинское диагностическое оборудование
Производитель медицинских устройств столкнулся с дефицитом специализированных FPGA, снятых с производства. Альтернативные компоненты требовали переразработки платы и повторной сертификации, что заняло бы более года. Реболлинг позволил восстановить вышедшие из строя блоки без изменения архитектуры. Документирование процесса, валидация надежности и согласование с регуляторными органами обеспечили легальное использование восстановленных узлов в сертифицированной продукции. Жизненный цикл оборудования был продлен на 5 лет без капитальных вложений в НИОКР.
7.4. Практические рекомендации для внедрения
- Начинайте с некритичных устройств и компонентов с крупным шагом выводов для отработки процессов.
- Инвестируйте в качественное оборудование с программным управлением и системой записи профилей.
- Внедрите обязательный рентгеновский контроль для каждой восстановленной платы.
- Разработайте внутренние стандарты, превышающие минимальные требования IPC для обеспечения запаса надежности.
- Ведите статистику отказов, анализируйте причины повторных дефектов и корректируйте технологические параметры.
- Согласуйте стратегию реболлинга с отделом закупок, логистики и гарантийного обслуживания для комплексной оптимизации затрат.
- Не применяйте реболлинг к компонентам с видимыми повреждениями кристалла, расслоением подложки или отрывом контактных площадок.
Стратегический подход к восстановлению BGA-компонентов
Реболлинг BGA-компонентов перестал быть экзотической процедурой сервисных центров и превратился в полноценную технологию продления жизненного цикла электроники. В условиях нестабильности цепочек поставок, роста стоимости полупроводников и ужесточения экологических требований восстановление микросхем становится экономически оправданным и технологически зрелым решением.
Успешное применение реболлинга требует баланса между экономией и надежностью. Необходимо четко понимать технические ограничения, соблюдать температурные профили, использовать сертифицированные материалы, проводить независимый контроль качества и документировать каждый этап процесса. При соблюдении этих условий восстановленные узлы демонстрируют стабильные характеристики и могут эксплуатироваться в течение расчетного срока службы устройства.
Будущее технологии связано с автоматизацией процессов, внедрением искусственного интеллекта для анализа рентгеновских снимков, разработкой высокотемпературных бессвинцовых сплавов с улучшенной усталостной прочностью и интеграцией реболлинга в цифровые двойники производственных линий. Предприятия, которые уже сегодня выстраивают системный подход к восстановлению BGA-компонентов, получают устойчивое преимущество в виде снижения затрат, повышения доступности оборудования и соответствия принципам устойчивого развития.
Реболлинг не заменяет проектирование надежных систем, но дополняет его, закрывая цикл эксплуатации электроники. Когда ремонт становится выгоднее замены, это означает не отказ от прогресса, а разумное управление ресурсами, технологиями и временем. В 2026 году именно этот баланс определяет конкурентоспособность производственных, ремонтных и инженерных подразделений на глобальном рынке электроники.
Статья подготовлена на основе анализа отраслевых стандартов IPC, JEDEC, AQG, данных производителей полупроводникового оборудования, практик контрактного производства и ремонтных центров. Актуальность информации соответствует требованиям 2026 года.