8 (903) 502-51-46
Пн - Пт: с 9:00 до 19:00
Паяльная паста и трафарет: как они влияют на качество SMD-монтажа
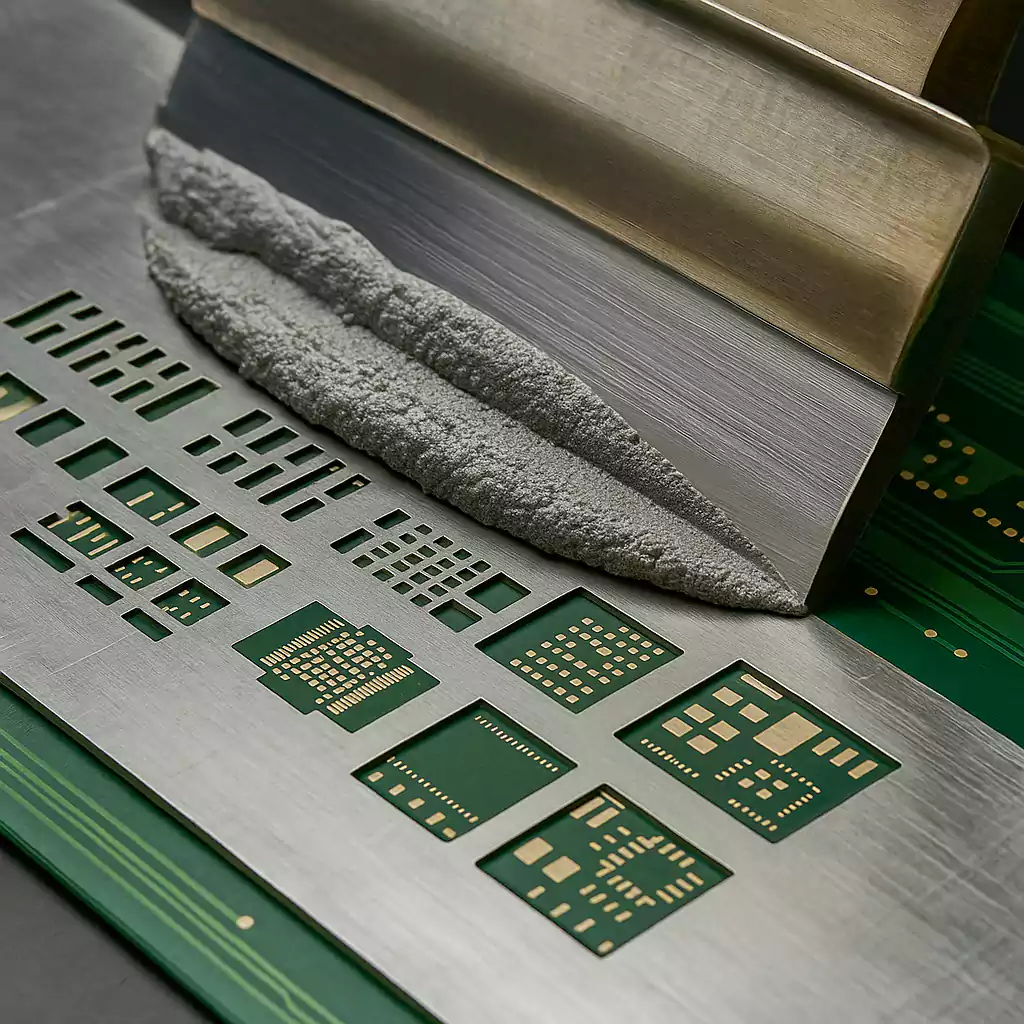
В поверхностном монтаже качество будущей пайки закладывается ещё до того, как на плату встанет первый компонент — на этапе нанесения паяльной пасты через трафарет. По отраслевым оценкам, значительная доля дефектов SMD-монтажа берёт начало именно здесь: если пасты нанесено слишком мало, слишком много или не туда, дальнейшая установка и оплавление уже не исправят ошибку. Разберём, как паста и трафарет вместе определяют результат и на что смотреть, чтобы не получить брак.
Почему паста и трафарет определяют качество SMD-монтажа
Паяльная паста и трафарет формируют точный объём припоя на каждой площадке до пайки. Именно этот объём и его положение решают, будет ли соединение надёжным. Компонент можно поставить идеально, а печь настроить безупречно — но если под выводом оказалось мало пасты или образовалась перемычка между площадками, дефект уже заложен. Поэтому этап трафаретной печати считают самым критичным в SMT: контролировать его дешевле и важнее, чем искать причины отказа после оплавления.
Что такое паяльная паста и из чего она состоит
Паяльная паста — это смесь мельчайших шариков припоя и флюса-связующего. Металлическая часть при оплавлении образует паяное соединение, а флюс удаляет окислы, обеспечивает смачивание и временно удерживает компонент на месте до пайки. Сплав бывает бессвинцовым (наиболее распространён SAC305 — олово-серебро-медь) или свинцовосодержащим (Sn63Pb37) для задач, где это допустимо. От соотношения металла и флюса, состава сплава и активности флюса зависят и паяемость, и поведение пасты при печати.
Тип пасты по размеру частиц: Type 3, 4, 5
Размер шариков припоя определяет, насколько мелкие площадки можно качественно пропечатать. Чем мельче шаг компонентов, тем мельче должны быть частицы пасты, иначе они просто не пройдут в узкую апертуру трафарета.
| Тип пасты | Размер частиц | Для чего подходит |
|---|---|---|
| Type 3 | 25–45 мкм | Общий монтаж, стандартный шаг |
| Type 4 | 20–38 мкм | Мелкий шаг, компоненты 0402/0201 |
| Type 5 | 15–25 мкм | Очень мелкий шаг, микро-BGA, 01005 |
Мельче — не всегда лучше: пасты с более мелкими частицами дороже, сильнее окисляются и требовательнее к условиям. Тип подбирают под самый мелкий компонент на плате, а не «на всякий случай».
Вязкость, липкость и срок годности пасты
Паста — «живой» материал с ограниченным рабочим окном, и нарушение условий хранения портит результат сильнее, чем принято думать. Пасту держат в холодильнике, а перед работой обязательно дают стабилизироваться до комнатной температуры в закрытой банке (иначе конденсат испортит флюс) и перемешивают. Слишком холодная или пересохшая паста печатается с дефектами: комкуется, тянется, плохо отделяется от трафарета. Просроченная паста теряет паяемость и активность флюса. Открытая паста на трафарете тоже имеет ограниченное время работы.
Трафарет: материал, толщина, изготовление
Трафарет — это тонкий лист (обычно нержавеющая сталь) с отверстиями-апертурами точно под площадки платы, и его параметры не менее важны, чем сама паста. Толщина листа задаёт высоту наносимого слоя пасты, а значит и объём припоя. Апертуры чаще всего вырезают лазером; качество реза и полировка стенок апертур напрямую влияют на то, насколько чисто паста отделяется. Для плат со смешанными по размеру компонентами применяют ступенчатый трафарет (step stencil) с разной толщиной в разных зонах.
Апертуры и area ratio — ключевой инженерный параметр
Отделится ли паста из апертуры на площадку, определяет соотношение площадей — area ratio: площадь дна апертуры к площади её стенок. Практическое правило — area ratio должно быть больше примерно 0,66; при меньших значениях паста прилипает к стенкам апертуры вместо площадки, и на плате остаётся недостаточно припоя. Именно поэтому под мелкий шаг нельзя просто взять толстый трафарет: приходится согласовывать толщину, размер апертуры и тип пасты вместе. Форму и размер апертур часто корректируют относительно площадки (уменьшают, скругляют), чтобы улучшить отделение и убрать перемычки.
Процесс нанесения: ракель и отделение
При печати паста прокатывается ракелем по трафарету и продавливается в апертуры, после чего трафарет отводится от платы. Результат зависит от скорости и давления ракеля, угла его наклона, скорости отделения трафарета и чистоты его нижней стороны. Слишком высокое давление «выбривает» пасту из апертур, слишком низкое — оставляет их недозаполненными. Нижнюю сторону трафарета периодически очищают, иначе налипшая паста даёт мостики и загрязнения. На автоматических линиях эти параметры стабильны от платы к плате — в этом преимущество перед ручной печатью.
SPI — контроль пасты до пайки
Дешевле всего поймать дефект пасты сразу после печати, до установки компонентов и оплавления — этим занимается SPI (Solder Paste Inspection). Система измеряет объём, площадь, высоту и смещение отпечатка пасты на каждой площадке и отбраковывает платы с отклонениями. Логика простая: исправить плохую печать на пустой плате — минута, а искать причину отказа в готовом изделии — часы и испорченные компоненты.
Типичные дефекты из-за пасты и трафарета
Большинство «пайковых» дефектов на самом деле родом с этапа печати. Самые частые:
- Недостаток припоя — плохое area ratio, забитые апертуры, пересохшая паста;
- Перемычки и мостики — избыток пасты, грязный трафарет, высокое давление ракеля;
- Шарики припоя — разбрызгивание пасты, неверный температурный профиль, окисление;
- «Надгробие» (tombstoning) — неравномерный объём пасты на двух площадках компонента;
- Смещение отпечатка — плохое совмещение трафарета с платой.
Обратите внимание: причина почти всегда в объёме или положении пасты — то есть в связке «паста + трафарет + печать». Паяемость площадок при этом зависит ещё и от финишного покрытия платы.
Как качество печати обеспечивается на производстве
Стабильный результат — это не одна «правильная настройка», а система: свежая паста с корректным типом частиц под самый мелкий компонент, трафарет, спроектированный под конкретную плату с учётом area ratio, контролируемые параметры печати, SPI-контроль и нормальный температурно-влажностный режим в цехе. Когда все эти факторы под контролем, доля дефектов падает ещё до пайки — а значит, снижается и стоимость переделок.
Частые вопросы
Можно ли хранить паяльную пасту вне холодильника?
Кратковременно — да, но срок годности резко сокращается. Правильный режим — хранение в холоде и стабилизация до комнатной температуры перед печатью.
Нужен ли отдельный трафарет под каждую плату?
Да. Трафарет изготавливается под конкретную топологию площадок; универсального трафарета «на всё» не бывает.
Обязателен ли SPI для мелких партий?
Для плотных плат с мелким шагом и BGA он окупается даже на небольших объёмах — цена пропущенного дефекта выше стоимости контроля.
Смонтируем вашу плату с контролем качества
«СМД Электроника» выполняет автоматизированный SMD-монтаж и сборку плат под ключ. Подберём тип пасты и параметры трафарета под вашу плату, проконтролируем печать и пайку. Пришлите документацию для расчёта — ориентир по стоимости можно получить в калькуляторе.
Другие статьи