8 (903) 502-51-46
Пн - Пт: с 9:00 до 19:00
Отмывка печатных плат — почему это важно для надежности устройства?
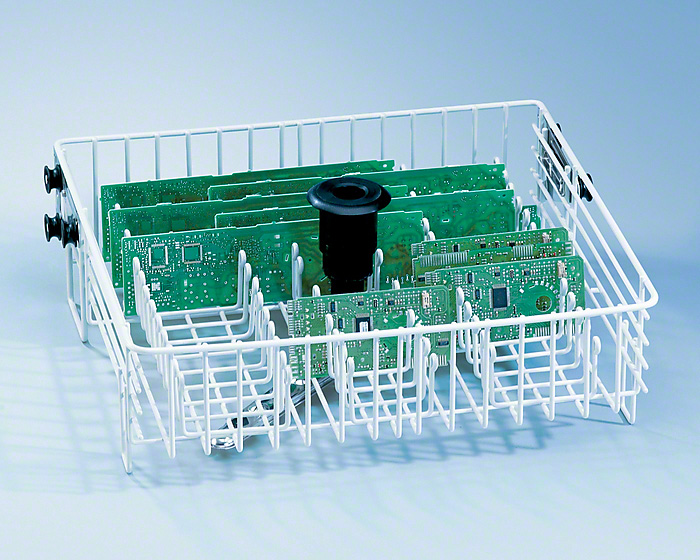
Полное техническое и эксплуатационное руководство для инженеров, технологов и руководителей производств электроники.
Отмывка как фундамент долговечности электронных узлов
В современном производстве электроники отмывка печатных плат часто воспринимается как вспомогательная или даже необязательная операция. Многие заказчики и даже некоторые производители считают, что применение флюсов с пометкой no-clean или переход на бессвинцовые технологии автоматически снимает вопрос очистки. Эта точка зрения остается одной из самых распространенных причин ранних отказов электроники в полевых условиях. В реальности отмывка является критически важным технологическим этапом, напрямую влияющим на электрическую надежность, долговечность, соответствие отраслевым стандартам и итоговую стоимость владения устройством.
Рост плотности монтажа, переход на высокочастотные интерфейсы, миниатюризация корпусов и расширение условий эксплуатации автомобильной, промышленной, медицинской и аэрокосмической электроники предъявляют жесткие требования к чистоте поверхности печатных узлов. Остатки флюсов, ионные загрязнения, частицы припоя и технологические масла становятся источниками токов утечки, электрохимической миграции, коррозии металлизации и расслоения защитных покрытий. В 2026 году, когда требования к отказоустойчивости и экологической безопасности достигли нового уровня, системный подход к отмывке превратился из опции в обязательное условие конкурентоспособного производства.
В данной статье подробно рассматриваются природа загрязнений, современные технологии очистки, химия моющих процессов, методы контроля качества, экономическое обоснование внедрения отмывки, экологические аспекты и практические рекомендации по интеграции операции в производственный цикл. Материал ориентирован на специалистов, принимающих технические и управленческие решения в контрактном производстве, сервисных центрах и научно-исследовательских подразделениях.
Часть 1. Природа загрязнений и механизмы их влияния на надежность
Поверхность печатной платы после монтажа содержит комплекс загрязнений, которые классифицируются по химической природе, происхождению и механизму воздействия на электронные цепи. Понимание этой классификации необходимо для выбора корректной технологии очистки и предотвращения скрытых дефектов.
Ионные загрязнения
Образуются в результате активации флюсов, взаимодействия с атмосферой, контакта с руками персонала или использования некачественных технологических жидкостей. К ним относятся хлориды, бромиды, сульфаты, органические кислоты и соли активаторов. Ионные остатки растворяются во влаге воздуха, образуя электролитическую пленку на поверхности платы. Под напряжением это приводит к электрохимической миграции металлов, росту дендритов между близко расположенными проводниками и возникновению токов утечки. На высоких частотах даже микроскопические токи утечки искажают сигналы, снижают коэффициент усиления аналоговых цепей и вызывают ложные срабатывания цифровых интерфейсов.
Неионные загрязнения
Представляют собой органические смолы, канифоль, полимеризованные остатки флюсов, силиконовые масла, смазочные материалы и адгезивы. Они не проводят ток в сухом состоянии, но обладают гигроскопичностью, поглощают влагу из окружающей среды и со временем могут становиться проводящими. Кроме того, неионные остатки препятствуют адгезии защитных лаков, герметиков и конформных покрытий, что приводит к отслоению, образованию микрополостей и проникновению агрессивных сред к паяным соединениям и дорожкам.
Твердые частицы
Включают шарики припоя, металлическую стружку, пыль, волокна упаковочных материалов, остатки абразивов и фрагменты компонентов. Механические включения создают риск коротких замыканий, особенно в высокоплотных узлах с шагом выводов менее 0,5 мм. При вибрационных нагрузках частицы перемещаются, царапают защитную маску, повреждают тонкие проводники и могут застрять в разъемах или подвижных контактах.
Механизмы деградации, запускаемые загрязнениями, носят кумулятивный характер. На начальном этапе эксплуатационные параметры устройства соответствуют норме, однако под воздействием температуры, влажности, напряжения и времени загрязняющие слои модифицируются, проникают в микропоры текстолита, взаимодействуют с металлизацией и ускоряют коррозию. Результат проявляется через месяцы или годы в виде внезапных отказов, плавающих дефектов, снижения изоляционного сопротивления и потери стабильности работы. Для изделий, эксплуатируемых в автомобильной электронике, промышленной автоматизации, медицинском оборудовании и телекоммуникационных системах, такие отказы недопустимы. Именно поэтому контроль чистоты поверхности включен в ключевые отраслевые стандарты и является обязательным этапом приемки продукции повышенного класса надежности.
Часть 2. Технологии отмывки: от традиционных методов к автоматизированным линиям
Выбор технологии очистки определяется типом загрязнений, конструкцией платы, объемом производства, требованиями к экологической безопасности и экономической целесообразностью. Современные производственные площадки используют несколько основных подходов, каждый из которых имеет свои области применения и ограничения.
Водная отмывка
Остается наиболее распространенным методом в серийном производстве. Процесс основан на использовании деионизованной воды с добавлением поверхностно-активных веществ, омыляющих добавок и ингибиторов коррозии. Водные установки бывают периодического действия (batch) и непрерывного (inline). Периодические камеры подходят для малых партий, прототипов и сложных многослойных плат, где требуется индивидуальная настройка параметров. Непрерывные линии интегрируются непосредственно в SMT-поток, обеспечивая автоматическую подачу, мойку, ополаскивание и сушку. Преимущества водной технологии включают высокую эффективность удаления ионных остатков, низкую стоимость моющей среды, безопасность для персонала и простоту утилизации при наличии системы водоочистки. Ограничения связаны с необходимостью тщательной сушки, риском коррозии при нарушении качества деионизации и неэффективностью против сильно полимеризованных канифольных остатков без предварительной активации.
Полуводные методы
Сочетают органический растворитель или эмульгатор с водой на этапе ополаскивания. Они применяются для удаления стойких флюсовых остатков, силиконов и технологических масел, которые плохо растворяются в чистой воде. Процесс обычно двухэтапный: первоначальная обработка органической средой, разрушающей органическую пленку, затем водное ополаскивание для удаления ионных компонентов. Технология требует контроля совместимости материалов, вентиляции и утилизации органических фракций, но обеспечивает высокую степень очистки сложных узлов.
Растворительная отмывка
Использует углеводородные смеси, модифицированные спирты или фторированные соединения. Углеводородные установки работают в замкнутом контуре с дистилляцией и регенерацией растворителя, что минимизирует расход и выбросы. Метод эффективен против жиров, масел, полимеров и не требует сушки, так как растворители быстро испаряются. Ограничения включают высокую первоначальную стоимость оборудования, необходимость соблюдения требований пожарной безопасности и постепенное ужесточение экологических норм к летучим органическим соединениям. Фторированные растворители исторически использовались для высокоточной очистки, однако их производство и применение сейчас строго регулируется международными соглашениями из-за влияния на озоновый слой и климат, что стимулирует переход на альтернативные химии.
Ультразвуковая очистка
Применяется как вспомогательный или основной метод в комбинации с водными или растворительными средами. Высокочастотные колебания создают кавитационные пузырьки, которые схлопываются вблизи поверхности, механически разрушая загрязнения в микрополостях, под корпусами компонентов и в труднодоступных зонах. Метод особенно эффективен для плат с высокой плотностью монтажа, многовыводных разъемов и изделий со сложной геометрией. Важным ограничением является риск повреждения хрупких компонентов, пьезоэлементов, микрофонов и MEMS-структур при неправильном подборе частоты и мощности. Современные установки оснащаются регулируемыми генераторами и системами контроля кавитации для безопасной работы с чувствительной электроникой.
Пароочистка и очистка сжатым газом
Используются в специализированных задачах. Паровые установки применяют конденсацию чистого пара для растворения и смыва загрязнений с последующим испарением влаги. Метод экологичен, не требует химикатов, но ограничен по производительности и чувствителен к качеству пара. Очистка сжатым азотом или углекислым газом в сверхкритическом состоянии находится в стадии промышленного освоения и перспективна для высокоточных и стерильных применений, однако требует значительных инвестиций в инфраструктуру.
Выбор технологии должен базироваться на анализе спецификации платы, типа флюса, требований к чистоте, доступных ресурсах и долгосрочной стратегии производства. Универсального решения не существует, однако тенденция 2026 года однозначна: автоматизация, inline-интеграция, замкнутые циклы и минимизация ручных операций.
Часть 3. Химия процесса: выбор моющих средств и их совместимость с материалами
Эффективность отмывки определяется не только оборудованием, но и химическим составом моющей среды. Современные очистители разрабатываются с учетом агрессивности загрязнений, требований к безопасности, совместимости с компонентами и экологических норм.
- Водные очистители делятся на щелочные, нейтральные и кислые. Щелочные составы (pH 9-11) эффективны против канифольных и органических флюсов благодаря омылению кислотных компонентов. Они требуют тщательного контроля концентрации, температуры и времени экспозиции, так как избыточная щелочь может атаковать алюминиевые корпуса, некоторые маркировки и чувствительные полимеры. Нейтральные очистители (pH 6-8) безопаснее для материалов, но менее активны против стойких остатков. Кислые составы применяются для удаления оксидных пленок и минеральных отложений, однако их использование ограничено из-за риска коррозии медных дорожек и контактных площадок.
- Поверхностно-активные вещества (ПАВ) являются ключевым компонентом водных растворов. Они снижают поверхностное натяжение, улучшают смачиваемость, проникают в микрозазоры и эмульгируют органические загрязнения. При выборе ПАВ необходимо учитывать их биоразлагаемость, пенность, влияние на систему водоочистки и совместимость с конформными покрытиями. Избыточное пенообразование усложняет процесс ополаскивания и сушки, а остатки ПАВ могут снижать адгезию защитных слоев.
- Углеводородные растворители представляют собой смеси алифатических и нафтеновых углеводородов с контролируемой точкой кипения и низкой токсичностью. Они не повреждают большинство пластиков, маркировок и электронных компонентов, быстро испаряются, не оставляют разводов и не требуют водного ополаскивания. Современные установки работают в герметичном контуре с дистилляцией, что позволяет регенерировать до 95% растворителя и минимизировать потери. Ограничения связаны с классом пожарной опасности, требованиями к вентиляции и постепенным переходом отрасли на низколетучие альтернативы.
- Модифицированные спирты и гликолевые эфиры используются в полуводных системах. Они обладают хорошей растворяющей способностью против органических загрязнений, совместимы с большинством материалов и легче утилизируются, чем традиционные галогенированные растворители. При работе с ними необходимо контролировать влажность среды, так как поглощение воды снижает эффективность и может вызывать помутнение или остатки на поверхности.
Совместимость моющих средств с материалами платы является критическим параметром. Перед внедрением любого очистителя проводится тестирование на образцах: проверяется сохранность маркировки, целостность защитной маски, отсутствие набухания пластиковых разъемов, стабильность параметров пассивных компонентов и адгезия конформных покрытий. Производители моющей химии предоставляют таблицы совместимости и паспорта безопасности, однако окончательное решение должно базироваться на собственных испытаниях в условиях, максимально приближенных к реальному производству.
Часть 4. Контроль качества и стандарты оценки чистоты поверхности
Отмывка считается завершенной только после подтверждения соответствия поверхности установленным критериям чистоты. Визуальный осмотр недостаточен для оценки ионных и микроскопических загрязнений, поэтому отрасль опирается на стандартизированные методы измерений.
Тест ROSE (Resistivity of Solvent Extract)
Является базовым методом оценки ионного загрязнения по стандарту IPC-TM-650 2.3.25. Плата погружается в раствор изопропилового спирта и деионизированной воды, после чего измеряется удельное электрическое сопротивление экстракта. Результат выражается в микрограммах эквивалента натрия хлорида на квадратный сантиметр. Допустимые значения зависят от класса изделия:
- Бытовая электроника: до 1,56 мкг/см²
- Промышленная и автомобильная: не более 0,78 мкг/см²
- Аэрокосмическая и медицинская: до 0,39 мкг/см² или ниже
Метод быстр, но не различает тип ионов и не оценивает неионные остатки.
Метод SIR (Surface Insulation Resistance)
Оценивает изоляционное сопротивление между тестовыми гребенками на плате после воздействия влажности и напряжения в течение длительного времени (обычно 168 часов по IPC-TM-650 2.6.3.7). Снижение сопротивления указывает на наличие проводящих остатков или гигроскопичных загрязнений. Метод более репрезентативен для реальных условий эксплуатации, но требует длительного времени и специализированного оборудования.
Ионная хроматография
Позволяет количественно определить конкретные ионы (хлориды, бромиды, сульфаты, фториды, органические кислоты) в экстракте с поверхности платы. Метод обеспечивает высокую точность, используется для сертификации, расследования отказов и валидации новых процессов. Он дороже и сложнее, чем ROSE, но дает детальную картину химического состава загрязнений.
Визуальный контроль
По стандартам IPC-A-610 и J-STD-001 включает осмотр под увеличением на наличие остатков флюса, белых налетов, разводов, частиц припоя и повреждений маски. Для высокочастотных и высокоплотных плат применяется микроскопия с темным полем и флуоресцентная индикация остатков. Рентгенофлуоресцентный анализ (XRF) используется для быстрого скрининга тяжелых металлов и галогенов в остатках.
Система контроля качества должна включать выборочный план, частоту измерений, документирование результатов и процедуры корректирующих действий. При отклонении от норм процесс останавливается, причина анализируется (изменение концентрации, износ фильтров, нарушение профиля сушки, загрязнение баков), параметры корректируются, а партия повторно проверяется. Регулярный аудит оборудования, калибровка датчиков и обучение персонала обеспечивают стабильность результатов.
Часть 5. Экономическое обоснование и снижение стоимости владения
Внедрение или оптимизация отмывки часто воспринимается как статья дополнительных расходов. Однако при расчете полной стоимости жизненного цикла устройства инвестиция в качественную очистку окупается многократно за счет снижения отказов, уменьшения гарантийных затрат и повышения репутации бренда.
Прямые затраты на отмывку включают амортизацию оборудования, расход моющих средств, потребление воды и энергии, обслуживание фильтров и насосов, утилизацию отходов и оплату труда операторов. В современных inline-системах с замкнутым циклом расход химии и воды минимизирован за счет регенерации, дистилляции и автоматического дозирования. Себестоимость очистки одной платы в серийном производстве составляет от 0,5 до 3% от итоговой цены изделия, что является незначительной долей в общей структуре затрат.
Косвенные выгоды значительно превышают прямые расходы. Качественная отмывка снижает процент брака на этапе функционального тестирования на 15-30%, уменьшает количество возвратов по гарантии, исключает дорогостоящие расследования полевых отказов и защищает от репутационных потерь. Для изделий, работающих в условиях высокой влажности, перепадов температур или вибраций, отсутствие остатков флюсов и ионных загрязнений увеличивает средний срок безотказной работы (MTBF) на 20-40%. В автомобильной и медицинской электронике, где отказ может привести к серьезным последствиям, экономия на отмывке неприемлема с точки зрения рисков и нормативных требований.
Расчет возврата инвестиций (ROI) строится на сравнении затрат до и после внедрения системы очистки. Учитываются сокращение брака, снижение гарантийных выплат, уменьшение простоев, экономия на повторной сборке и повышение пропускной способности линии. Практика показывает, что окупаемость автоматизированной установки отмывки в серийном производстве составляет от 12 до 24 месяцев, в зависимости от объема выпуска и стоимости отказов. Для малосерийного и прототипного производства целесообразно использовать компактные периодические камеры или аутсорсинг специализированным центрам, что снижает капитальные затраты при сохранении качества.
Часть 6. Экологические требования и безопасная утилизация отходов
Производство электроники находится под постоянным контролем экологических регуляторов. Отмывка генерирует отходы, требующие строгого учета, обезвреживания и утилизации в соответствии с национальным и международным законодательством.
- Водные стоки содержат ионные загрязнения, ПАВ, тяжелые металлы и органические остатки. Прямой сброс в канализацию запрещен. Современные предприятия оснащаются системами локальной очистки: механическая фильтрация, коагуляция, ионный обмен, обратный осмос и биологическая обработка. Замкнутые циклы позволяют возвращать до 80-90% воды в производственный процесс, минимизируя потребление свежей воды и объем сбросов. Концентраты утилизируются как опасные отходы через лицензированные компании.
- Растворительные установки работают в герметичном контуре с дистилляцией. Пары улавливаются, конденсируются и возвращаются в рабочий бак. Отработанный шлам и тяжелые фракции передаются на регенерацию или термическую утилизацию. Требования к летучим органическим соединениям (ЛОС) ужесточаются ежегодно, что стимулирует переход на низколетучие углеводороды, модифицированные спирты и водные системы.
- Регламенты REACH и RoHS косвенно влияют на выбор моющих средств, ограничивая использование определенных растворителей, поверхностно-активных веществ и добавок. Производители химии обязаны предоставлять декларации соответствия, паспорта безопасности и информацию о составе. Предприятия обязаны вести учет поступления, расхода и утилизации веществ, хранить документацию и проходить экологические аудиты.
Внедрение принципов циркулярной экономики включает использование биоразлагаемых ПАВ, отказ от токсичных добавок, оптимизацию расхода химии через автоматическое дозирование, повторное использование упаковки и сотрудничество с переработчиками отходов. Экологическая ответственность становится фактором выбора поставщика для крупных корпораций и государственных заказчиков, соответствуя глобальным целям устойчивого развития и ESG-стратегиям.
Часть 7. Практическое руководство по внедрению и оптимизации процесса
Интеграция отмывки в производственный цикл требует системного подхода, охватывающего техническую подготовку, обучение персонала, документирование и непрерывный контроль. Ниже приведен пошаговый алгоритм, позволяющий минимизировать риски и обеспечить стабильное качество.
- Аудит текущего состояния. Анализ спецификаций плат, типов флюсов, объемов производства, требований заказчиков к чистоте, доступного пространства, инженерных коммуникаций (вода, канализация, вентиляция, электроснабжение). Определение критических параметров: допустимые уровни ионных и неионных остатков, требования к сушке, совместимость с конформными покрытиями.
- Выбор технологии и оборудования. Сравнение inline и batch решений, оценка производительности, автоматизации, энергопотребления, совместимости с моющей химией, наличия сервисной поддержки и гарантий. Для серийного производства приоритет отдается непрерывным линиям с замкнутым циклом. Для малых партий и сложных изделий — периодическим камерам с ультразвуком или паровой обработкой.
- Подбор моющего средства. Тестирование образцов у нескольких поставщиков, проверка эффективности против целевых загрязнений, совместимости с материалами, безопасности, экологических параметров, стоимости владения. Заключение долгосрочных контрактов с фиксацией качества и условий поставки.
- Валидация процесса. Проведение пробных запусков, настройка параметров (температура, концентрация, время экспозиции, давление распыления, скорость конвейера, профиль сушки), измерение чистоты методами ROSE, SIR, визуальный контроль, тестирование адгезии покрытий, функциональные испытания. Документирование оптимальных режимов в технологических картах.
- Обучение персонала. Инструктаж операторов по работе с оборудованием, дозированию химии, контролю параметров, обслуживанию фильтров, действиям при отклонениях, технике безопасности и экологическим требованиям. Сертификация по внутренним стандартам и отраслевым нормативам.
- Документирование и трассируемость. Разработка стандартных операционных процедур (СОП), журналов контроля, актов валидации, отчетов о качестве, инструкций по утилизации. Интеграция с ERP и MES системами для автоматического учета расхода материалов, фиксации результатов и анализа тенденций.
- Непрерывное улучшение. Регулярный аудит оборудования, калибровка датчиков, анализ отклонений, корректировка параметров, обучение новых сотрудников, обновление процедур в соответствии с изменениями в спецификациях или нормативах. Участие в отраслевых конференциях, обмен опытом, мониторинг новых технологий и химических решений.
Чек-лист для быстрого внедрения
- Определить класс чистоты по требованиям заказчика и отраслевым стандартам.
- Выбрать метод отмывки, соответствующий типу флюса и объему производства.
- Протестировать совместимость моющего средства с материалами платы.
- Настроить параметры процесса и зафиксировать их в технологической карте.
- Внедрить регулярный контроль ROSE и визуальный осмотр.
- Обучить персонал и назначить ответственного за качество очистки.
- Организовать учет расхода химии, воды и утилизацию отходов.
- Проводить ежемесячный анализ отклонений и корректировать процесс.
- Интегрировать данные контроля в систему управления качеством.
- Планировать модернизацию оборудования каждые 5–7 лет с учетом новых требований.
Соблюдение данного алгоритма обеспечивает предсказуемость результатов, снижает риски брака и формирует устойчивую базу для долгосрочного сотрудничества с заказчиками.
Отмывка как стратегическая инвестиция в надежность и репутацию
Отмывка печатных плат перестала быть косметической процедурой и превратилась в инженерно обоснованный процесс, определяющий электрическую стабильность, механическую целостность и долгосрочную работоспособность электронных узлов. В условиях миниатюризации, роста рабочих частот, ужесточения экологических норм и повышения требований к отказоустойчивости, качество очистки поверхности напрямую влияет на конкурентоспособность продукции и репутацию производителя.
Успешная реализация процесса отмывки требует баланса между технологической эффективностью, экономической целесообразностью и экологической ответственностью. Современное оборудование, сертифицированная химия, стандартизированные методы контроля и обученный персонал обеспечивают стабильность результатов даже в условиях высоких объемов производства и сложных конфигураций плат. Интеграция inline-систем, замкнутых циклов и автоматизированного дозирования минимизирует ручной труд, снижает расход ресурсов и повышает воспроизводимость.
Предприятия, которые воспринимают отмывку не как неизбежные затраты, а как инструмент управления надежностью, получают устойчивое преимущество: снижение процента брака, уменьшение гарантийных расходов, доступ к требовательным рынкам и соответствие международным стандартам. В 2026 году, когда цифровизация производства, искусственный интеллект в контроле качества и экологические регламенты формируют новые правила игры, системный подход к очистке становится обязательным элементом зрелого контрактного производства.
Будущее технологии связано с внедрением датчиков чистоты в реальном времени, адаптивным управлением параметрами на основе машинного обучения, разработкой полностью биоразлагаемых моющих сред и интеграцией процессов отмывки в цифровые двойники производственных линий. Компании, инвестирующие в эти направления сегодня, закладывают фундамент для долгосрочной устойчивости, технологического лидерства и доверия заказчиков. Отмывка печатных плат — это не завершающий этап сборки, а гарантия того, что устройство будет работать надежно, безопасно и предсказуемо на протяжении всего расчетного срока службы.
Резюме для быстрого чтения:
- Отмывка удаляет ионные, неионные и твердые загрязнения, предотвращая токи утечки, коррозию, электромиграцию и расслоение покрытий.
- Основные технологии: водная, полуводная, растворительная, ультразвуковая, паровая. Выбор зависит от типа флюса, объема и требований к чистоте.
- Контроль качества осуществляется методами ROSE, SIR, ионной хроматографии и визуальной инспекции по стандартам IPC.
- Экономическая выгода проявляется в снижении брака, уменьшении гарантийных затрат и повышении MTBF. Окупаемость оборудования — 12–24 месяца.
- Экологические требования обязывают использовать замкнутые циклы, регенерацию химии, биоразлагаемые ПАВ и лицензированную утилизацию отходов.
- Внедрение требует аудита, валидации, обучения, документирования и непрерывного контроля. Чек-лист из десяти шагов обеспечивает стабильность процесса.
- Отмывка является стратегическим элементом надежности, соответствия стандартам и конкурентоспособности в современном производстве электроники.
Статья подготовлена на основе анализа отраслевых стандартов IPC, JEDEC, данных производителей оборудования и моющей химии, практик контрактного производства и требований экологического регулирования. Актуальность информации соответствует требованиям 2026 года.